


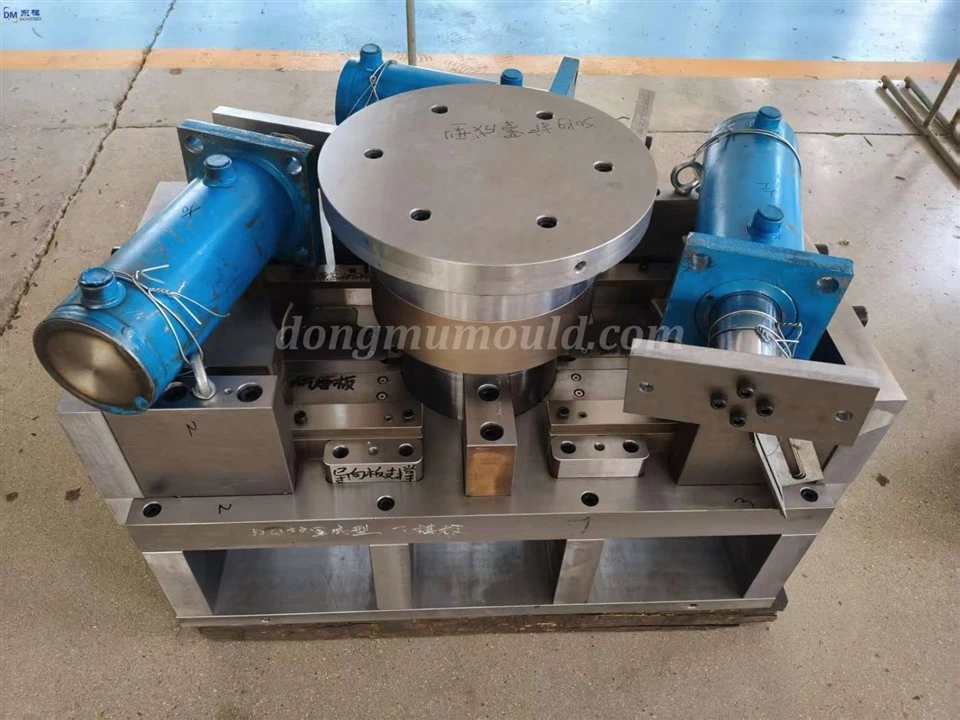


Kontrol Presisi Desain dan Pembuatan Sistem Pemandu Cetakan Stamping Tingkat Mikron-

I. Pertimbangan Desain Utama untuk Sistem Pemandu Sistem pemandu cetakan stempel tingkat mikro menjalankan fungsi panduan penutupan cetakan, penentuan posisi presisi, dan dukungan beban. Selama tahap desain, titik kendali utama berikut harus diterapkan berdasarkan kondisi pengoperasian:
Kekakuan Struktural dan Stabilitas Operasional
Berdasarkan beban stamping, ketebalan strip, dan jumlah stasiun, tentukan spesifikasi dan susunan pilar pemandu dan bushing untuk memperkuat kekakuan area pemandu rangka die dan menekan perpindahan lateral dan deformasi elastis selama stamping. Baja bantalan-kekakuan tinggi atau baja perkakas paduan harus dipilih untuk pilar pemandu dan bushing, disesuaikan dengan spesifikasi perlakuan panas yang sesuai untuk memastikan stabilitas struktural dalam-pengoperasian berkelanjutan jangka panjang.
Mikron-Kontrol Presisi Pemandu Level
Jarak bebas pemandu dikontrol secara ketat dalam rentang 1–3μm, menggunakan toleransi kesesuaian presisi untuk mencapai panduan jarak-yang rendah. Optimalkan keadaan kontak permukaan pemandu, sesuaikan-kondisi pelumasan mikro, kurangi gesekan gerakan dan laju keausan, serta hindari penurunan presisi setelah penggunaan-jangka panjang.
Pemeliharaan dan Adaptasi Lingkungan
Komponen panduan mengadopsi struktur-rilis cepat yang terstandarisasi untuk memudahkan penggantian dan pemeliharaan online. Saluran masuk selongsong pemandu dilengkapi dengan struktur tahan debu dan chip-untuk mengurangi debu dan limbah yang masuk ke permukaan pasangan dan menjaga akurasi pemanduan yang stabil dalam jangka panjang.


II. Jalur Implementasi Kontrol Presisi Manufaktur Mencapai presisi tingkat mikron dalam sistem pemandu bergantung pada kontrol proses proses penuh. Poin kontrol utama adalah sebagai berikut:
Kontrol Material dan Perlakuan Panas: Pilar pemandu dan selongsong pemandu terbuat dari-baja paduan berstabilitas tinggi seperti GCr15 dan SUJ2, yang menjalani pendinginan vakum, perlakuan kriogenik dalam, dan temper suhu-rendah. Kekerasan dikontrol pada HRC60–64 untuk memastikan stabilitas dimensi dan ketahanan aus, sehingga memberikan landasan untuk pemesinan presisi.
Kontrol Proses Pemesinan Presisi: Gerinda silinder internal dan eksternal berpresisi tinggi serta peralatan asah digunakan untuk pemesinan presisi. Silinder pilar pemandu dan kebulatan lubang bagian dalam selongsong pemandu dikontrol dalam 0,5μm, dan kekasaran permukaan Ra Kurang dari atau sama dengan 0,025μm. Dimensi utama dipantau dan diumpankan kembali secara online, dan parameter pemesinan dikoreksi secara real time untuk memastikan konsistensi.
Perakitan dan Penyesuaian Presisi: Selama perakitan, indikator dial tuas dan interferometer laser digunakan untuk memeriksa paralelisme pemandu, koaksialitas, dan jarak bebas cetakan. Kontrol jarak bebas yang tepat dicapai melalui penggilingan selektif. Paralelisme struktur pilar multi-pemandu disesuaikan untuk memastikan pergerakan mulus dan tidak terhalang, memenuhi persyaratan injakan-kecepatan tinggi yang berkelanjutan.

Hubungi kami
Saluran Siaga Konsultasi:+86 15930861038
ada apa:15930861038
E-mail:dongfangmould@aliyun.com
Komitmen Layanan: Membalas pertanyaan dalam waktu 12 jam; memberikan optimasi desain cetakan gratis untuk pelanggan yang memenuhi syarat.
Hengshui Dongmo Produk Logam Presisi Co, Ltd
Tag populer: pembuat cetakan logam berpengalaman, stamping logam presisi mati, Cina, pemasok, produsen, pabrik, beli, harga, buatan China
